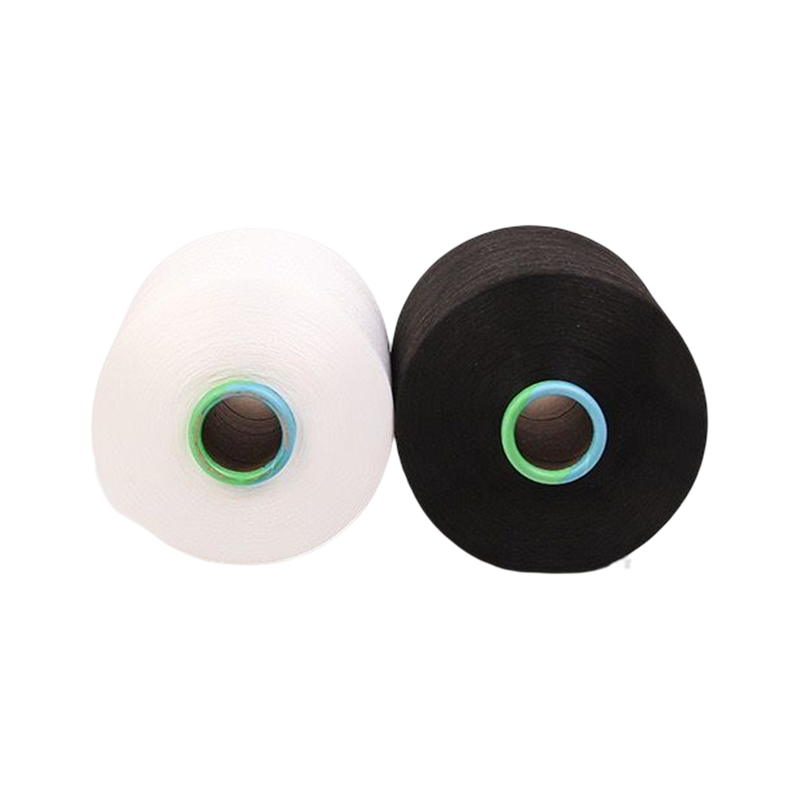


Eine bestätigte Bestellung von 20 Tonnen 150D/48F recyceltem Polyester DTY kann eine Fabrik in Zhejiang innerhalb von 20 Tagen nach Auftragsbestätigung verlassen, und dieses Versandfenster ist zum Arbeitsmaßstab für Käufer geworden, die einen Strickwarenbestand auffüllen. Die Zahl verbirgt den schwierigeren Teil der Geschichte: Eine recycelte Garnpartie ist nur so vertretbar wie das Transaktionszertifikat, das sie vom Ballen bis zum Baum begleitet.
Recyceltes Polyester-DTY ist der Punkt, an dem die Kette entweder hält oder bricht. Es ist das Garn, das wiedergewonnenes Polyethylenterephthalat (PET) aus einer Ballenpresse in ein gestricktes oder gewebtes Gewebe transportiert, und es ist auch der Punkt, an dem jede Verunreinigung im Eingangsstrom, sei es ein PVC-Etikett, eine Polymilchsäureflasche (PLA) oder eine verirrte Farbe, in der Texturiermaschine zu einem Filamentbruch führt. Das Verständnis des Materials und des Papierkrams in dieser Reihenfolge ist der Unterschied zwischen einer reibungslosen Ersetzung und einer abgelehnten Lieferung.
Was recyceltes Polyester-DTY-Garn ist und wo es sich von reinem DTY unterscheidet
Bei recyceltem Polyester DTY handelt es sich um ein falsch gedrehtes, texturiertes Endlosfilamentgarn, das aus recyceltem PET statt aus reiner gereinigter Terephthalsäure (PTA) und Monoethylenglykol (MEG) schmelzgesponnen wird. Es wird anhand der identischen ISO-Methoden getestet, die auch für reines DTY verwendet werden.
Der Texturierungsschritt bleibt unverändert. Strecktexturiertes Garn (DTY) wird hergestellt, indem teilweise orientiertes Garn (POY) über eine Falschdrahtspindel geführt wird, die einem flachen Filament Kräuselung, Volumen und elastische Erholung verleiht. In einer Recyclinglinie wird das POY aus gewaschenen, recycelten PET-Flocken schmelzgesponnen, und vom Spinnkopf an sind die Maschinen, die Streckverhältniskontrollen und die Qualitätstore die gleichen Hardwareelemente, die auch in einer Neuwarelinie verwendet werden. Der Unterschied liegt ganz im Vorhinein, wo das Polymer herkommt und wie sauber es ist.
Zwei Recyclingwege versorgen den Markt und verhalten sich in der Produktion sehr unterschiedlich:
- Beim mechanischen Recycling werden gebrauchte Flaschen gewaschen, sortiert und zu Flocken verarbeitet und die Flocken anschließend wieder geschmolzen. Es macht die überwiegende Mehrheit der recycelten Polyesterfasern aus und kann Pigmente, Mattierungsmittel oder Verunreinigungen durch gemischte Polymere nicht entfernen.
- Durch chemisches Recycling wird PET durch Glykolyse, Methanolyse oder enzymatische Verfahren wieder zu Monomer oder Bis(2-hydroxyethyl)terephthalat (BHET) depolymerisiert und anschließend zu Faser- oder Flaschenqualität repolymerisiert.
- Bei Hybridverfahren werden recycelte Flocken mit einem Frischchipstrom gemischt, um eine angestrebte Grenzviskosität zu erreichen, die bei Garnen über 300D üblich ist, bei denen es auf die Schmelzfestigkeit ankommt.
Draw-textured Yarn (DTY): ein Endlosfilamentgarn, das falschgedreht texturiert wurde, um Kräuselung, Volumen und elastische Erholung zu erzielen. Recycled DTY wendet den gleichen Texturierungsschritt auf POY an, das aus recycelten PET-Flocken gesponnen wird, sodass lineare Dichte, Zähigkeit und Schrumpfung mit denselben Instrumenten und in derselben Konditionierungsatmosphäre gemäß ISO 139 gemessen werden.
Der Fall gemessener Nachhaltigkeit: Kohlenstoff, Wasser und umgeleitete Flaschen
Mechanisch recycelte Polyesterfasern haben einen Fußabdruck von der Wiege bis zum Werkstor von etwa 1,0 bis 1,5 kg CO2e pro Kilogramm, im Vergleich zu 2,5 bis 3,0 kg CO2e pro Kilogramm bei reinem PET-Filament, was einer Reduzierung um 45 bis 60 Prozent entspricht.
Die Ersparnis ergibt sich aus dem Schritt, der verschwindet. Frischer Polyester beginnt mit der Raffinierung von Rohöl zu Paraxylol, der Oxidation zu PTA und der Reaktion mit MEG bei hoher Temperatur und hohem Druck. Recycelter Polyester beginnt mit einer gewaschenen Flocke, die getrocknet und geschmolzen wird. Die im Higg Materials Sustainability Index aggregierten Lebenszyklusdatensätze platzieren mechanisch recyceltes PET-Filament weit unter der Neuware, und die genaue Zahl wird vom Stromnetz der Spinnerei dominiert, nicht vom Recyclingprozess selbst. Eine recycelte Leitung, die auf einem kohlelastigen Netz läuft, kann in der Nähe einer neuen Leitung liegen, die mit Wasserkraft betrieben wird.
Ein Kilogramm recyceltes Polyestergarn hält zwischen 35 und 70 Halbliter-PET-Flaschen von der Mülldeponie fern. Eine 500-ml-Flasche enthält 15 bis 30 Gramm PET-Harz, und die Flockenproduktion ergibt 85 bis 90 Prozent der eingesetzten Masse, was den Bereich festlegt.
Wasser folgt der gleichen Logik. Das Waschen von Flocken verbraucht etwa 2 bis 5 Liter pro Kilogramm, während das herkömmliche Ausziehfärben von Polyestergewebe schätzungsweise 70 bis 150 Liter pro Kilogramm verbraucht. Bei lösungsgefärbtem recyceltem Garn wird das Färbebad vollständig entfernt, weshalb das Wasserargument für recyceltes Polyester am stärksten ist, wenn die Farbe in der Schmelze und nicht in der Färberei hinzugefügt wird.
Leistungsparität: Was recyceltes DTY übereinstimmt und was nicht
Zwischen 75D und 300D entspricht recyceltes DTY dem neuen DTY hinsichtlich Zähigkeit, Bruchdehnung und Schrumpfung in kochendem Wasser innerhalb der normalen Testtoleranz. Was eine akzeptierte Charge von einer abgelehnten Charge unterscheidet, ist die Grenzviskosität, die Restverunreinigung und die Konsistenz der Farbstoffaufnahme, nicht die Zugfestigkeit.
Die folgende Tabelle zeigt typische Handelsbereiche für mechanisch recyceltes DTY, das gegen Frischfaserchips geliefert wird. Käufer, die nur Denier und Farbe angeben und die Eingabedaten überspringen, sind diejenigen, die den Unterschied auf dem Strickplatz entdecken.
| Eigentum | Reines Polyester DTY | Recyceltes Polyester DTY | Testmethode |
| Lineare Dichte | 150D, plus oder minus 2 Prozent | 150D, plus oder minus 3 Prozent | ISO 2060 |
| Hartnäckigkeit in der Pause | 3,6 bis 4,2 cN/dtex | 3,4 bis 4,0 cN/dtex | ISO 2062 |
| Bruchdehnung | 22 bis 32 Prozent | 20 bis 32 Prozent | ISO 2062 |
| Schrumpfung durch kochendes Wasser | 2,5 bis 4,0 Prozent | 3,0 bis 5,0 Prozent | Konditionierung nach ISO 139, hausinterne Prüfung |
| Geben Sie die Grenzviskosität ein | 0,62 bis 0,66 dl/g | 0,76 bis 0,84 dl/g | ASTM D4603 |
| Farbechtheit gegenüber Wäsche | Klasse 4 bis 5 | Klasse 4 bis 5, solution-dyed | ISO 105-C06 |
Flocken in Flaschenqualität haben eine intrinsische Viskosität von 0,76 bis 0,84 dl/g, gemessen nach ASTM D4603, im Vergleich zu 0,62 bis 0,66 dl/g für frische Chips in Faserqualität. Eine höhere Grenzviskosität erhöht die Schmelzviskosität und die erreichbare Zähigkeitsgrenze, verengt jedoch das Spinnfenster. Eine Spinnerei, die das gleiche Schmelzetemperaturprofil für recycelte und neue Späne verwendet, wird bei der recycelten Charge eine höhere Anzahl gebrochener Filamente feststellen. Käufer, die einen vollständigen Vergleich der Unterschiede zwischen den beiden Strömen in Bezug auf die Effizienz wünschen, können diese Effizienzanalyse für Neuware im Vergleich zu recyceltem DTY überprüfen, bevor sie eine Spezifikation schreiben.
Die Farbkontrolle ist die Variable, die darüber entscheidet, ob eine Charge versendet wird
Farbabweichungen und nicht die Zugfestigkeit sind der häufigste Grund, warum eine recycelte DTY-Partie bei der Stoffinspektion zurückgewiesen wird. Lösungsgefärbtes Garn beseitigt die Ursache, indem es der Polymerschmelze statt einem Färbebad Pigmente hinzufügt.
Der Mechanismus ist unkompliziert. Die Flaschenflocken kommen gemischt an und die Nahinfrarotsortierung trennt klares und hellblaues Material vom Rest. Helle Farbtöne müssen von nahezu klaren Flocken stammen; Dunklere Farbtöne können den Farbton des gemischten Ausgangsmaterials absorbieren. Aus diesem Grund wird ein Recyclinggarn-Sortiment normalerweise als Farbkarte und nicht als Pantone-Matching-Service organisiert. Zhejiang Hengke Textile Technology Co., Ltd., firmierend als Hengke Textile, strukturiert seinen DTY-Katalog genau auf diese Weise, indem es Produktionsnummern nach Farbfamilien gruppiert, und allein der grüne Abschnitt der Farbkarte umfasst Dutzende Artikelcodes auf mehreren Katalogseiten.
 Anti-Falten-antibakterielles Polyester-DTY-Garn, grüne Serie ZG0136, Grasgrün Strecktexturiertes Polyestergarn der Green-Serie mit ökopigmentierten, antibakteriellen und knitterfreien Eigenschaften, angeboten in einer Katalogfarbfamilie für langlebige grüne Textilanwendungen. Produkt anzeigen →
Schnelligkeit ist nicht der Kompromiss, den Käufer darunter vermuten. Lösungsgefärbter recycelter Polyester erreicht in der Regel die Note 4 bis 5 beim Waschen nach ISO 105-C06 und die Note 6 oder besser auf der ISO 105-B02-Lichtskala für blaue Wolle, da das Pigment im Filament eingeschlossen ist und nicht an dessen Oberfläche adsorbiert wird. Im Gegensatz dazu erbt paketgefärbtes Recyclinggarn die Farbvariation seiner Flocken und benötigt eine höhere Farbstoffzugabe, um die gleiche Tiefe zu erreichen.
Bei spinndüsengefärbtem Recyclinggarn wird das Färbebad vollständig übersprungen, sodass die damit verbundene Wasserzahl die Liter zählt, die zum Waschen der Flocken verwendet werden, und nicht die 70 bis 150 Liter pro Kilogramm, die beim konventionellen Ausziehfärben verbraucht werden.
Beschaffungs-Checkliste: Sieben Kontrollen, bevor Sie eine Bestellung für recyceltes DTY bestätigen
Sieben Dokumente entscheiden darüber, ob eine recycelte DTY-Bestellung ein Audit übersteht: ein GRS- oder RCS-Scope-Zertifikat, ein Transaktionszertifikat, eine Eingangsstromdeklaration, ein Flocken-Eigenviskositäts- und Feuchtigkeitsbericht, ein Garntestbericht, ein genehmigtes Labortauchverfahren und eine genehmigte Versandprobe.
-
Scope-Zertifikat und Transaktionszertifikat
Der Global Recycled Standard (GRS) 4.0 und der Recycled Claim Standard (RCS), beide verwaltet von Textile Exchange, sind die beiden Zertifizierungswege, über die eine Fabrik verfügen kann. Das Scope-Zertifikat beweist, dass die Website zertifiziert ist. Das Transaktionszertifikat verknüpft eine Sendung mit einer verifizierten Eingangscharge und muss sich auf dasselbe Produktionsfenster beziehen wie die Waren auf der Palette.
-
Eingabestream-Deklaration
Post-Consumer-Flaschenflocken und Post-Industrie-Polyesterabfälle gelten beide als recycelter Input, haben bei europäischen Käufern jedoch ein unterschiedliches Gewicht. Gemäß ISO 14021 muss eine selbst deklarierte Umweltaussage spezifisch, begründet und überprüfbar sein, sodass ein bloßes Wort wie „recycelt“ allein keine konforme Aussage darstellt.
-
Daten zur Flockenviskosität, Feuchtigkeit und Kontamination
Fordern Sie eine Grenzviskosität von 0,76 bis 0,84 dl/g nach ASTM D4603, eine Feuchtigkeit unter 0,4 Prozent nach dem Trocknen und einen PVC-Gehalt unter 20 ppm. Polyvinylchlorid zersetzt sich bei den Temperaturen der Polyesterschmelze und erzeugt Salzsäure, die die Spinndüse angreift.
-
Garntestbericht nach ISO-Methoden
Titer nach ISO 2060, Festigkeit und Dehnung nach ISO 2062, Schrumpfung in kochendem Wasser nach ISO 139-Konditionierung bei 20 Grad Celsius und 65 Prozent relativer Luftfeuchtigkeit, Ölaufnahme zwischen 0,4 und 0,8 Prozent und eine Verflechtungszahl von 90 bis 110 Knoten pro Meter für Kettenwirkerei ohne Schlichte.
-
Labortauchgenehmigung unter drei Lichtquellen
Eine Labordurchlaufzeit von fünf bis sieben Tagen ist normal. Genehmigen Sie den Dip unter D65, TL84 und Glühlampenlicht, da Metamerie in der Werkstatt und nicht im Lichtkasten sichtbar ist. Recycelte Chargen mit gemischter Flockenhistorie sind diejenigen, bei denen es am wahrscheinlichsten ist, dass sie zwischen den Quellen wechseln.
-
Versandmuster und Abnahmequalitätsgrenze
Probe gemäß ISO 2859-1 mit einer Akzeptanzqualitätsgrenze von 2,5 für Aussehen und 1,0 für kritische Mängel. Bewahren Sie die Versandprobe vor dem Laborbad auf; Die meisten Streitigkeiten im Stoffstadium werden durch den Vergleich dieser beiden Karten beigelegt, nicht durch eine erneute Prüfung des Garns.
-
Vorlaufzeit, einschließlich Vorlaufzeit für die Dokumentation
Planen Sie 25 bis 30 Tage von der Anfrage bis zum Versand ein: fünf bis sieben Tage für die Genehmigung des Labortauchverfahrens, dann etwa 20 Tage von der Auftragsbestätigung bis zum Versand. Ein Hersteller mit einer Jahreskapazität von mehr als 300.000 Tonnen kann dieses Zeitfenster einhalten, aber das Transaktionszertifikat kann länger dauern als das Garn, wenn die Eingangscharge noch abgeglichen wird.
Ein Transaktionszertifikat, das für eine andere Produktionscharge als die versendete ausgestellt wurde, ist der häufigste Dokumentationsfehler bei der Lieferung von Recyclinggarn und bleibt unsichtbar, bis ein Markenprüfer die Versandunterlagen überprüft.
Wo sich recyceltes DTY in der Produktion auszahlt
Recyceltes DTY verdient seine Prämie in sechs Baustofffamilien: Aktivbekleidung, Oberbekleidungsoberteile und -futter, Arbeitsbekleidung, Heimtextilien, Automobil-Innenausstattung sowie Taschen- und Gepäckstoffe.
Für jedes davon gelten dieselben drei Bedingungen. Da der Stoff überwiegend aus Polyester besteht, deckt die Angabe des Recyclinganteils den größten Teil des Kleidungsstückgewichts ab. Der Endzweck toleriert leichte Farbabweichungen oder verwendet spinndüsengefärbtes Garn, das diese verhindert. Und die Marke unterliegt einer Offenlegungspflicht, am häufigsten der Strategie der Europäischen Union für nachhaltige und zirkuläre Textilien und der Ökodesign-Verordnung für nachhaltige Produkte, die einen digitalen Produktpass für Textilien einführt.
- Activewear: mechanischer Stretch-Single-Jersey und Interlock in 75D bis 150D, wobei der recycelte Anteil typischerweise mehr als 85 Prozent des Stoffgewichts ausmacht.
- Oberbekleidung: 150D- bis 300D-Twill- und Leinwandbindungsschalen sowie 50D- bis 75D-Futter, wenn der Recycling-Anspruch keine Farbabstimmung erfordert.
- Arbeitskleidung: hochfeste 300D-Webstrukturen, bei denen Abriebfestigkeit wichtiger ist als Glanz.
- Heimtextilien: Polster- und Vorhangstoffe, bei denen spinndüsengefärbtes Garn die Lichtechtheit verbessert und den Zeitplan der Färberei vereinfacht.
- Automobilausstattung: Sitzbezüge und Dachhimmel, getestet gegen Alterung durch Licht und Hitze und nicht durch Waschen.
- Taschen und Gepäck: 300D bis 600D gewebte Paneele, die aus gemischten Flocken gesponnen sind und dunklere Farbtöne akzeptieren.
 Hochelastisches, umweltfreundliches Polyester-DTY-Garn, blaue Serie ZB0118 350 Blaue Serie 350D DTY mit tiefblauem Pigment, UV-Beständigkeit und Waschbeständigkeit, geeignet für Arbeitskleidung und Polsterprogramme, die stabile Marineblautöne erfordern. Produkt anzeigen →
Uniform- und Firmen-Arbeitskleidungsprogramme passen am besten dazu. Ein Marine- oder Blauton 350 absorbiert den Farbton gemischter Flocken, hat eine Waschechtheit der Klasse 4 oder besser und ermöglicht es dem Käufer, eine Farbe für mehrere Saisons zu fixieren, ohne dass bei jeder Bestellung eine erneute Farbfreigabe erforderlich ist.
- Garn von 150D und höher, bei dem Schwankungen in der Flockenqualität weniger Einfluss auf Filamentbrüche haben.
- Lösungsgefärbte Farben, die das Färbebad und seine Wasserfracht entfernen.
- Programme mit mehrjähriger Farbsperre, da der Eingabestrom stabil bleibt.
- Stoffe, bei denen 85 Prozent oder mehr des Gewichts durch die Recycling-Angabe abgedeckt werden können.
- Helle Weiß- und Pastelltöne, die eine nahezu klare Flocke und eine genauere Eingangskontrolle erfordern.
- Garne unter 50D, bei denen Verunreinigungen als sichtbare Flecken sichtbar sind.
- Textil-zu-Textil-Recyclingkreisläufe, die immer noch in großem Maßstab auf chemische Wege angewiesen sind.
- Mischungen mit Elastan, wobei die Trennung am Ende der Lebensdauer noch nicht gelöst ist.
Direkte Antworten zu Kosten, Substitution und Zertifizierung
Kostet DTY aus recyceltem Polyester mehr als Neuware?
Ja, aber weniger als die meisten Käufer annehmen. Mechanisch recyceltes DTY weist in der Regel einen Preisaufschlag von 5 bis 15 Prozent gegenüber Neu-DTY desselben Deniers auf, was eher auf die Sortier- und Zertifizierungskosten der Flocken als auf das Spinnen zurückzuführen ist. Der Abstand verringert sich gegen Null, wenn die Preise für Frischchips steigen, da die Preise für recycelte Flocken von der Paraxylolkette entkoppelt sind.
Kann recyceltes DTY ohne Neukonstruktion in eine bestehende Stoffkonstruktion eingesetzt werden?
Ja, für Deniers zwischen 75D und 300D. Die Texturierungsroute bleibt unverändert und die Strick- oder Webparameter bleiben normalerweise innerhalb der bestehenden Toleranz. Normalerweise müssen zwei Einstellungen angepasst werden: Schmelztemperatur, da die intrinsische Viskosität der Flocken um 0,10 bis 0,20 dl/g höher ist als die von Frischchips, und Ziehverhältnis, um die Schrumpfung in kochendem Wasser bei oder unter 5,0 Prozent zu halten.
Wie viel Recyclinganteil ist für eine Angabe erforderlich?
Gemäß GRS 4.0 muss ein Produkt mindestens 20 Prozent recycelten Anteil haben, um zertifiziert zu werden, und mindestens 50 Prozent, um das GRS-Logo zu tragen. Der Recycled Claim Standard beginnt bei 5 Prozent. ISO 14021 verlangt, dass jede selbst deklarierte Aussage spezifisch, begründet und überprüfbar ist, sodass Recycling allein keine konforme Aussage auf einem Hangtag oder einem Spezifikationsblatt darstellt.
Welche Vorlaufzeit sollte ein Käufer einplanen?
Planen Sie von der Anfrage bis zum Versand 25 bis 30 Tage ein. Bis zur Freigabe durch das Labor vergehen fünf bis sieben Tage, von der Auftragsbestätigung bis zum Versand vergehen etwa 20 Tage, was der von Hengke Textile veröffentlichten Lieferverpflichtung für Standardfarben entspricht. Lösungsgefärbte Partien durchlaufen dieses Zeitfenster vorhersehbarer als paketgefärbte Partien, da die Farbe beim Spinnen festgelegt wird und nicht hinter einem Zeitplan der Färberei anstehen muss.